

Dacă aveți nevoie de ajutor, vă rugăm să nu ezitați să ne contactați


Imaginați-vă că primiți o imagine mare înrămată pe care trebuie să o expediați unui client care locuiește la trei fusuri orare distanță. O cutie...
View MoreCând primiți o ofertă de peliculă și vedeți lista „grosimea filmului personalizat”, este ușor să presupunem că acesta este doar un material de u...
View MoreCând un palet de mărfuri în cutie sosește cu un colț rupt deschis, primul suspect este de obicei filmul. În multe cazuri, totuși, adevăratul vin...
View MoreSelectând dreapta materiale de ambalare a alimentelor congelate este o decizie critică care are un impact direct asupra calității pro...
View More 1. Probleme comune și cauzele lor
Instabilitatea bulelor
Manifestări ale problemei: spargerea bulelor, întărirea prin deformare, instabilitatea liniei de îngheț, fluturarea bulelor.
Analiza cauzei:
Explozia bulelor este de obicei cauzată de întinderea excesivă a materialului topit la părăsirea matriței, rezultând o rezistență insuficientă la topire pentru a menține stabilitatea bulelor.
Întărirea prin deformare este întărirea polimerului topit atunci când acesta este întins rapid pe direcția longitudinală, provocând fluctuații ale presiunii interne a bulelor și ale lățimii bulei.
Instabilitatea liniei de îngheț poate fi cauzată de modificări ale temperaturii de topire, care pot fi cauzate de selecția necorespunzătoare a rășinii, designul incorect al șurubului, uzura șurubului sau defecțiunea încălzitorului/termocuplului.
Fluturarea bulelor este cauzată de vitezele mari ale aerului din inelul de aer, care formează semne liniare pe suprafața bulei.
Modificări ale specificațiilor
Manifestări ale problemei: Specificațiile filmului, cum ar fi lățimea și grosimea, se modifică în timpul procesului de producție.
Analiza cauzei:
O uniformitate insuficientă a golului matriței de-a lungul circumferinței.
Debitul slab sau neuniform de aer în inelul de aer cauzează răcirea neuniformă a peliculă cu barieră înaltă .
Temperatura neuniformă a topiturii poate fi cauzată de proiectarea sau uzura necorespunzătoare a șuruburilor.
Instabilitatea interfeței
Manifestarea problemei: Instabilitatea apare la interfața dintre cele două straturi, cum ar fi instabilitatea interfeței în zig-zag și instabilitatea interfeței unde.
Analiza cauzei:
Instabilitatea interfeței în zig-zag este de obicei cauzată de efortul excesiv de forfecare pe interfață, rezultând o deformare în „„zig-zag” a suprafeței filmului de-a lungul direcției transversale. Acest lucru se poate datora vâscozităților de forfecare semnificativ diferite între materialele care produc interfața sau unui raport inadecvat al stratului, care face ca interfața să fie prea aproape de peretele matriței.
Instabilitatea interfeței undelor este cauzată de deformarea neuniformă a alungirii la interfața dintre cele două materiale, rezultând un model ondulat atunci când bula este stoarsă din matriță.
2. Impactul problemei asupra performanței filmului
Instabilitatea bulelor
Impact asupra performanței:
Ruperea bulelor va determina ruperea structurii filmului, reducând proprietățile de barieră și rezistența mecanică a filmului.
Întărirea prin deformare va afecta proprietățile de tracțiune și elasticitatea filmului, făcând filmul să se deformeze sau să se spargă mai ușor atunci când este supus forțelor externe.
Instabilitatea liniei de îngheț va afecta viteza de răcire și uniformitatea filmului coextrudat cu barieră înaltă, afectând astfel transparența și proprietățile de barieră ale filmului.
Fluturarea bulelor va cauza defecte pe suprafața filmului, afectând estetica și utilizarea filmului.
Modificări ale specificațiilor
Impact asupra performanței:
Modificări ale specificațiilor will lead to inconsistent thickness and width of the film, affecting the uniformity and barrier properties of the film.
Abaterea excesivă a grosimii filmului va afecta, de asemenea, performanța și indicele ratei de scurgere la mașina de umplere automată.
Instabilitatea interfeței
Impact asupra performanței:
Instabilitatea interfeței will lead to decreased adhesion between the two layers, affecting the interlayer bonding and overall strength of the film.
Instabilitatea interfeței în zig-zag va reduce planeitatea și netezimea filmului, afectând aspectul și utilizarea filmului.
Instabilitatea interfeței unde va cauza deformarea neuniformă a filmului de plastic cu barieră înaltă în timpul întinderii, reducând proprietățile de tracțiune și de barieră ale filmului.
3. Avantajele și contramăsurile tehnologiei de ambalare Changxi
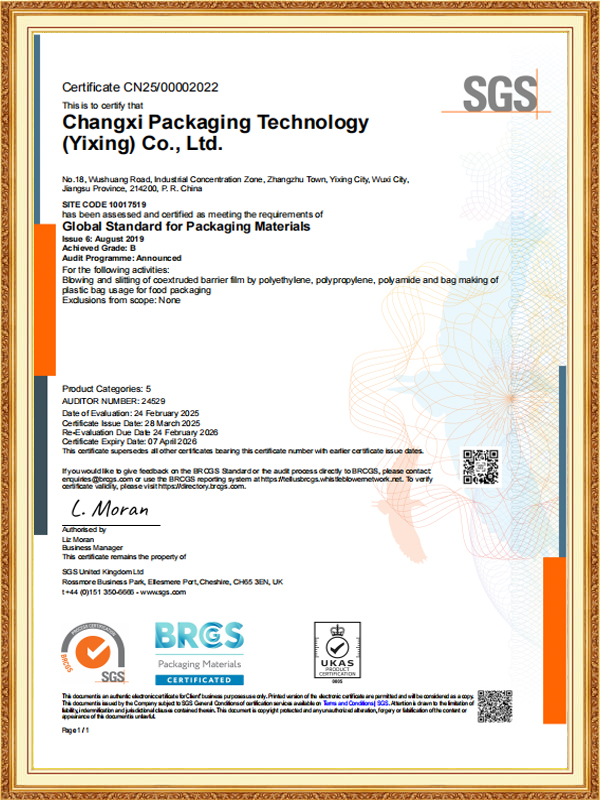
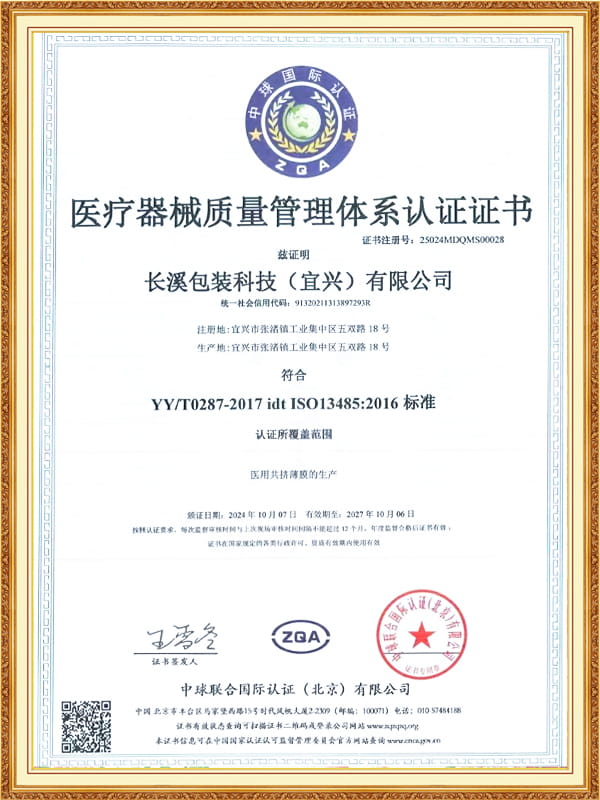
În fața acestor probleme comune, Changxi Packaging Technology (Yixing) Co., Ltd. a construit un set de sistem de calitate onest cu inovația și profesionalismul său. Compania a implementat pe deplin sistemul de management ERP și informațiile de urmărire în rețea ale procesului de producție, care pot monitoriza diferiți parametri din procesul de producție în timp real pentru a asigura stabilitatea și consistența calității produsului.
Ca răspuns la problemele de mai sus, compania a luat următoarele contramăsuri:
Optimizați selecția și formularea rășinilor: selectați rășini cu rezistență la topire și vâscozitate la forfecare adecvate pentru a îmbunătăți performanța generală și stabilitatea filmului.
Îmbunătățiți designul matriței: optimizați decalajul matriței și designul canalului de fluid pentru a asigura fluxul și răcirea uniformă a materialului topit în matriță.
Întăriți întreținerea și îngrijirea șurubului: verificați în mod regulat uzura șurubului și înlocuiți șurubul cu uzură severă la timp pentru a asigura uniformitatea și stabilitatea temperaturii de topire.
Optimizați designul inelului de aer: reglați viteza și direcția fluxului de aer în inelul de aer pentru a asigura răcirea și întinderea uniformă a filmului.
Consolidați monitorizarea și testarea calității: utilizați echipamente și instrumente de testare avansate pentru a testa și controla cu strictețe diferiți indicatori de performanță ai filmului pentru a vă asigura că calitatea produsului îndeplinește cerințele clienților.
Add: No.18, Wushuang Road, Zhangzhu Town, Yixing City, provincia Jiangsu, China. 214231
Tel: +86-0510-85599233
Mobile/what's app:0086-15026862705
E-mail: [email protected]
[email protected]
Drepturi de autor © Changxi Packaging Technology (Yixing) Co., Ltd Rights Reserved. Custom Coextruded High Barrier Film Factory
