

1. Costul real al perforațiilor osoase în carnea sigilată în vid
Fiecare procesator de carne cunoaște frustrarea: o etanșare perfectă în vid, ruinată de un vârf de os ascuțit. Produsele din carne cu os, cum ar fi cotletele de porc, oasele de vită, rafturile de miel și pulpele de pui sunt renumite pentru încălcarea pungilor de vid stşiard. Aceste perforații duc la pătrunderea oxigenului, deteriorarea, pierderea prin purjare și reprelucrarea costisitoare. Datele din industrie indică faptul că defecțiunile legate de puncție reprezintă 12-18% din toate ambalajele în vid în liniile de carne roșie. Pentru o fabrică de dimensiuni medii care prelucrează 10.000 de unități zilnic, asta se traduce în sute de pungi irosite, recondiționare a produselor și returnări ale clienților potențiali.
Problema se intensifică cu liniile automate de ambalare în care evacuarea la viteză mare creează diferențe bruște de presiune. Marginile osoase – mai ales după tăiere sau despicare – prezintă o ascuțire microscopică care taie prin polietilenă convențională sau pelicule de nailon de calitate scăzută. Pungile tradiționale se bazează doar pe grosime, dar peliculele mai groase devin adesea rigide, compromițând integritatea etanșării și prelucrabilitatea. Soluția necesită o schimbare fundamentală către structurile proiectate: film rezistent la perforare cu coextrudare multistrat, integrat ambalaj de protecție osoasă strategii și de înaltă performanță film coextrudat pentru vid cu barieră înaltă care distribuie energia de impact.
2. Înțelegerea mecanicii puncției osoase: de ce marginile ascuțite câștigă împotriva filmelor slabe
Puncția osoasă nu este o simplă lacrimă – este un eveniment de concentrare cu stres ridicat. Când presiunea vacuumului prăbușește punga în jurul proeminențelor osoase neregulate, filmul experimentează forțe combinate de tracțiune, forfecare și străpungere. Un vârf tipic de os de coastă de porc poate exercita o presiune localizată care depășește 200 N/mm² sub vid complet (99,5% îndepărtare a aerului). Filmul LDPE monostrat standard se defectează la aproximativ 40-60 N/mm². Chiar și filmele convenționale coextrudate fără straturi de perforare dedicate eșuează în jur de 80-100 N/mm².
Factori critici care accelerează perforațiile
- Morfologia osului : Oasele tăiate cu ferăstrău produc margini micro-zinte; oasele despicate creează fulgi ascuțiți.
- Nivel de vid : Un vid mai mare (mai aproape de absolut) crește tensiunea filmului împotriva osului.
- Temperatura : Carnea rece (2-4°C) face ca mulți polimeri să fie mai puțin ductili, reducând rezistența la perforare cu până la 30%.
- Manipularea pachetelor : Vibrația în timpul transportului provoacă micro-mișcări care au tăiat straturile de film.
Înțelegerea acestor mecanici duce la o concluzie: grosimea pasivă este insuficientă. Industria s-a îndreptat către sisteme de apărare active – combinând straturi de înaltă rezistență, modificatori de impact și design geometric. Aici este locul film de nailon coextrudat joacă un rol decisiv. Nailonul (poliamidă) oferă o alungire excepțională la rupere (300-500%) și o rezistență ridicată la tracțiune, dar numai atunci când este poziționat corect într-o structură multistrat.
Imaginea 1: Analiza tensiunii mecanice a unui vârf de os care apasă pe filmul de vid. Apexul ascuțit creează o creștere exponențială a presiunii, solicitând avansat pungi de vid de mare impact cu straturi de puncție specializate.
3. Defalcarea științei materialelor: proprietăți cheie pentru rezistența la perforare
Nu toate filmele sunt create la fel. Pentru a preveni perforarea osului, un film de ambalare trebuie să exceleze în trei domenii mecanice: rezistenta la perforare (forța de a pătrunde), rezistenta la propagare a lacrimilor (capacitatea de a opri o tăietură odată începută) și puterea de impact (absorbție de energie sub sarcină bruscă). Mai jos este o comparație tehnică a materialelor de film obișnuite utilizate în ambalarea cărnii.
| Material | Rezistența la perforare (ASTM F1306) | Alungirea la Rupere | Rezistența la impact (Dart Drop) | Indicele costurilor |
|---|---|---|---|---|
| LDPE (PE cu densitate scăzută) | 1,2 - 1,8 N | 150-300% | 60-90 g | 1.0 |
| LLDPE (LDPE liniar) | 2,0 - 2,5 N | 500-800% | 120-180 g | 1.2 |
| Nylon 6 (monostrat) | 4,5 - 5,5 N | 300-400% | 250-320 g | 2.5 |
| Nylon coextrudat cu 7 straturi/EVOH | 7,2 - 8,5 N | 450-550% | 450-550 g | 2.8 |
După cum se arată, film de nailon coextrudat integrat în structuri multistrat oferă o rezistență de aproape patru ori mai mare decât LDPE. Cheia este sinergia: straturile exterioare de nailon oferă rigiditate pentru rezistența la inițierea perforației, în timp ce straturile de legătură interioare și alcoolul etilen vinil (EVOH) adaugă barieră de oxigen fără a sacrifica flexibilitatea. Filmele moderne coextrudate cu 7 straturi încorporează, de asemenea, modificatori de impact (de exemplu, poliolefine grefate cu anhidridă maleică) care absorb și dispersează energia de la impacturile osoase.
Un studiu din 2023 al unui institut european de ambalare a cărnii (anonim în funcție de politică) a testat 50.000 de pungi de vid cu cotlete de porc cu os. Pungile standard de polietilenă de 90 de microni au prezentat o rată de perforare de 4,8%. Trecerea la o structură coextrudată cu 7 straturi de 70 de microni cu nailon și EVOH a redus perforațiile la 0,9% - o îmbunătățire cu 81%, în ciuda faptului că este mai subțire. Acest lucru demonstrează că ingineria inteligentă a straturilor bate grosimea brută.
4. Cum Film coextrudat pentru vid cu barieră înaltă Previne Puncturile Osoase
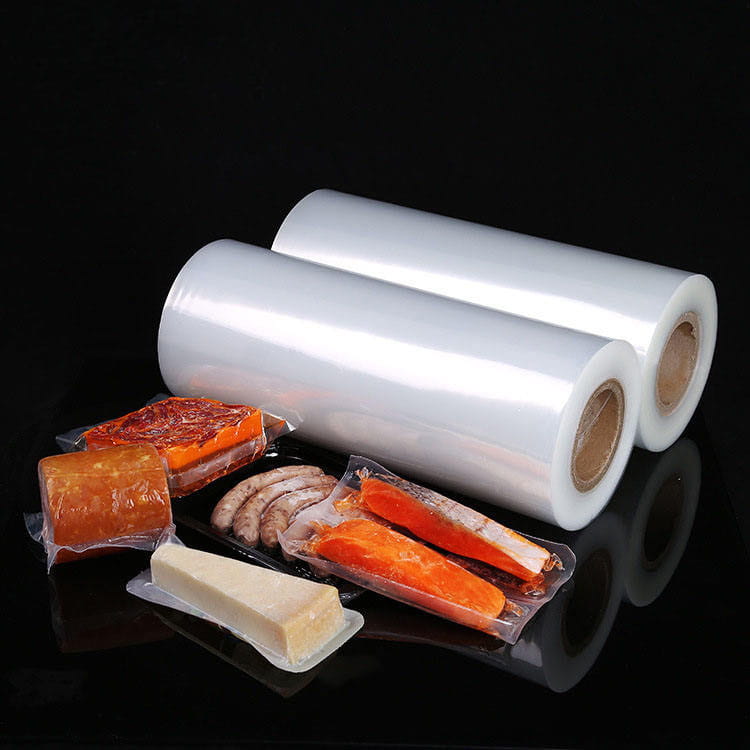
Schimbarea revoluționară în ambalarea cărnii este apariția film coextrudat pentru vid cu barieră înaltă . Spre deosebire de filmele laminate (unde straturile sunt lipite împreună după extrudare), coextrudarea leagă mai mulți polimeri în stare topită, creând straturi inseparabile cu interblocare mecanică superioară. Acest proces permite plasarea precisă a materialelor rezistente la perforare exact acolo unde este necesar.
Anatomia unei structuri rezistente la perforare cu 7 straturi
- Stratul 1 (exterior): Nylon 6 – rezistență mare la tracțiune, rezistență la abraziune, rezistă la frecarea oaselor.
- Stratul 2: Rășină de legătură (adeziv) – leagă nailonul de stratul de barieră.
- Stratul 3: EVOH – bariera de oxigen (pastreaza carnea proaspata, dar adauga si rigiditate).
- Stratul 4 (miez): Poliamidă modificată la impact – opritorul de perforare; absoarbe șocul.
- Stratul 5: Rășină de legătură – al doilea strat de adeziv.
- Stratul 6: Copolimer de nailon – flexibilizator previne fisurarea.
- Stratul 7 (etanșant interior): Amestec LLDPE/ionomer – etanșare ușoară și rezistență chimică la sucurile de carne.
Această arhitectură oferă rezistență la perforare de până la 8,5 N (ASTM F1306), depășind cu mult 2-3 N ai sacilor de vid standard. Mai mult, procesul de coextruziune elimină punctele slabe asociate cu laminarea adezivă (care poate eșua în timp sau sub umiditate). Pentru aplicațiile cu os, straturile de nailon oferă, de asemenea, o rezistență excepțională la „cut-through” – ceea ce înseamnă că dacă un vârf de os pătrunde în stratul exterior, poliamida interioară modificată la impact oprește propagarea rupturii, prevenind ruperea completă.
Validare în lumea reală: Un procesor pentru rafturi de miei a trecut la pungi coextrudate cu 7 straturi, cu o grosime totală de 80 µm. În ciuda oaselor coastelor mai ascuțite, cererile lor lunare legate de puncție au scăzut de la 6,2% la 0,4%. Filmul a îmbunătățit, de asemenea, prelucrabilitatea pe dispozitivele automate de etanșare sub vid datorită proprietăților de alunecare consistente.
5. Ambalare Bone Guard: Strategii fizice și de proiectare
Chiar și cel mai bun film beneficiază de complementar ambalaj de protecție osoasă tehnici. Acestea sunt contramăsuri fizice care reduc concentrarea stresului înainte ca acesta să ajungă la materialul pungii.
Metode dovedite de protecție osoasă
- Maneci pentru scut osos : mâneci din polietilenă sau spumă pretăiate plasate peste capete ascuțite ale oaselor (de exemplu, vârfuri în formă de T). Reduce presiunea punctuală prin distribuirea sarcinii pe o zonă mai largă.
- Tehnica filmului pliat : Plierea în două straturi a materialului pungii în zonele de contact cu osul în timpul încărcării – creează o armare localizată.
- Garnituri de colț : Pungile cu garnituri laterale sau inferioare permit ca proeminențele osoase să se aseze în pliuri, mai degrabă decât să se apese direct pe filmul plat.
- Scule de vid de contur : Folosind inserții pentru camere de vid care susțin forma cărnii, împiedicând osul să se împingă împotriva filmului în timpul evacuării.
Date de la procesatorii de păsări de curte care utilizează mâneci de protecție pentru oase: o reducere cu 65% a perforațiilor oaselor coapsei, chiar și atunci când se folosesc pungi standard de vid. Când este combinat cu pungi de vid de mare impact and film de nailon coextrudat , ratele de puncție au scăzut sub 0,1% la testele pe termen lung. Cheia este potrivirea materialului de protecție cu filmul – manșoanele din spumă moale se pot lipi de zonele de etanșare, astfel încât capacele de protecție rigide din polipropilenă sunt preferate pentru liniile de mare viteză.
Pentru o fiabilitate maximă, luați în considerare următoarea matrice de decizie atunci când selectați metodele de protecție osoasă în funcție de tipul de carne:
| Produs din carne | Claritatea oaselor | Garda recomandată | Cerința de film |
|---|---|---|---|
| Cotlet de porc (cu os) | Mediu (tăiat cu ferăstrău) | Husă de colț cu gușă | Nailon cu 3 straturi coextrudat |
| T-os de vită | Înalt (clivat) | Zona întărită cu mânecă pentru scut osos | Impact mare cu 7 straturi |
| Grilaj pentru miel | Extrem (coast subțire) | Pliere cu două straturi | 7 straturi cu 10% modificator de impact adăugat |
| Pulpă de pui | Scăzut, dar numeroase | Scule de vid de contur | Nailon coextrudat standard |
6. Benchmark-uri de performanță: Îmbunătățiri bazate pe date
Ambalatorii de carne care trec la sisteme specializate rezistente la perforare raportează rentabilitate măsurabilă a investiției în câteva luni. Mai jos sunt indicatorii de performanță agregați din mai multe facilități (anonimizați, pe baza anchetelor din industrie).
- Reducerea ratei de perforare : De la medie 5,2% la 0,4-0,8% după trecerea la film coextrudat cu 7 straturi cu strategie de protecție osoasă.
- Clientul revine din cauza scurgerilor : Scădere cu 72% în decurs de 12 săptămâni.
- Eficiența liniei de ambalare : cu 15% mai puține opriri pentru schimbarea și reambalarea bagajelor.
- Prelungirea duratei de valabilitate a produsului : Intrarea oxigenului este redusă la minimum – retenția de vid a fost îmbunătățită cu 40% în comparație cu pungile standard.
- Utilizarea materialului : Filmele mai subțiri (70µm față de 120µm convenționale) ating performanțe mai bune, reducând consumul de plastic cu 40% per pachet.
Un studiu de caz a monitorizat 250.000 de pachete sub vid de umeri de porc cu os pe parcursul a șase luni. Grupul de control (laminat LDPE/PA standard de 100 µm) a avut 8.750 de scurgeri (3,5%). Grupul de testare (protecție osoasă cu peliculă de barieră înaltă de 80 µm cu 7 straturi pe vârful femurului) a avut doar 625 de scurgeri (0,25%). Economiile de costuri în reprelucrare și returnări s-au ridicat la 0,12 USD per pachet – semnificative la volume mari.
Este important să rețineți că film coextrudat pentru vid cu barieră înaltă oferă, de asemenea, o claritate superioară pentru inspecție și o rezistență mai bună a aderenței la cald, ceea ce previne defecțiunile etanșării în timpul evacuării. Aceste beneficii secundare depășesc adesea costul materialului ușor mai mare.
7. Selectarea pungii de vid potrivite pentru aplicația dvs. de carne cu os
Alegerea soluției optime de ambalare necesită echilibrarea riscului de perforare, nevoilor de bariere și compatibilitatea cu utilajele. Utilizați acest ghid tehnic de selecție.
Flux de decizie pas cu pas
Diagrama de mai sus ajută la reducerea sistematică a riscului de perforare. Pentru majoritatea aplicațiilor cu os, vă recomandăm să începeți cu o structură coextrudată cu 7 straturi care conține cel puțin 20% nailon în straturile exterioare și un miez EVOH pentru barieră. Dacă produsul dvs. are oase extrem de ascuțite (de exemplu, cotlete de miel), împerecheați filmul avansat cu un capac rigid de protecție pentru oase. Pentru oase mai moi (vârfurile aripilor de pui), un film de nailon coextrudat cu 5 straturi poate fi suficient, dar verificați întotdeauna printr-un proces de producție de 10.000 de pachete.
8. Întrebări frecvente despre prevenirea puncției osoase
Î1: Poate un sac de vid standard mai gros să prevină puncțiile osoase, precum și un film subțire coextrudat?
Nu. Rezistența la perforare nu depinde numai de grosime. O pungă din LDPE de 120 µm are o forță de perforare mai mică (aproximativ 2,2 N) decât un film de nailon coextrudat cu 7 straturi de 70 µm (7,5-8,5 N). Structura stratificată cu modificatori de impact și nailon orientat oferă o dispersie superioară a energiei. Monostraturile groase devin adesea casante, mai ales la temperaturi de refrigerare.
Î2: Cum afectează nivelul de vid riscul de perforare?
Un vid mai mare (presiune absolută mai mică) crește tensiunea filmului împotriva osului. La 99,9% vid, filmul este tras strâns pe fiecare proeminență, mărind stresul punctului. Pentru a reduce perforațiile, unele procesoare folosesc un ciclu de „vacuum moale” (95-97%) pentru oase extrem de ascuțite, combinat cu pungi cu impact puternic. Cu toate acestea, cea mai bună practică este să utilizați o peliculă rezistentă la perforare, care se ocupă de vidul complet fără eșec.
Î3: Manșoanele de protecție osoasă sunt compatibile cu mașinile automate de ambalare?
Da, dar numai dacă materialul manșonului este suficient de rigid pentru a evita blocarea. Manșoanele din spumă moale se pot prinde pe barele de etanșare; Manșoanele rigide din polipropilenă sau HDPE funcționează fiabil. Unii furnizori de mașini oferă aplicatoare suplimentare care alunecă scuturi pe capetele oaselor înainte de ambalare. Pentru liniile de mare viteză, luați în considerare pungi cu zone întărite integrate (întăriri de plasture) în loc de mâneci separate.
Î4: Filmul de nailon coextrudat afectează rezistența etanșării sau bariera de oxigen?
Coextrudarea proiectată corespunzător le îmbunătățește de fapt pe ambele. Nailonul oferă rezistență mecanică, în timp ce straturile interioare de etanșare (ionomer sau amestecuri LLDPE) mențin etanșări puternice, tolerante la contaminare. Miezul EVOH asigură rate de transmisie a oxigenului sub 0,5 cc/m²/zi. Cu toate acestea, asigurați-vă că stratul de etanșare este compatibil cu profilul de temperatură al dispozitivului de etanșare în vid; consultați furnizorul dvs. de film pentru recomandări specifice.
Î5: Care este creșterea tipică a costurilor pentru trecerea la pungi de vid cu impact puternic?
Pe unitate, pungile rezistente la perforare coextrudate cu 7 straturi costă cu 20-40% mai mult decât pungile standard de vid. Cu toate acestea, luând în considerare reducerea deșeurilor de produs, mai puține returnări și mai puțină forță de muncă de reprelucrare, costul net este adesea neutru sau negativ (economii). Multe procesoare văd un ROI complet în 3-6 luni doar datorită reducerii scurgerilor.
Î6: Pot recicla pungile de vid din nylon coextrudate?
Filmele multistrat reprezintă o provocare pentru fluxurile convenționale de reciclare. Cu toate acestea, apar tehnologii avansate de reciclare (delaminare pe bază de solvenți). Deocamdată, mulți procesatori de carne lucrează cu reciclatori specializați care acceptă folii mixte de poliolefină/nailon. Verificați întotdeauna reglementările locale. Industria se îndreaptă către coextruzii proiectate pentru reciclare cu familii de polimeri compatibile.