

1. Schimbarea în logistica industrială: de ce preia ambalajul Stretch Hood
Timp de zeci de ani, ambalarea convențională a paleților – folosind folii alimentare sau ambalaj standard pentru mașini – a dominat mediile de depozitare și de transport. Cu toate acestea, cerințele tot mai mari de stabilitate a sarcinii, protecție în orice vreme și eficiență a materialelor au împins industria către soluții mai avansate. Film coextrudat cu mai multe straturi folosit in ambalaj cu glugă elastică acum reprezintă cel mai important salt în tehnologia de protecție a paleților. Spre deosebire de împachetarea tradițională, care aplică tensiune direct asupra mărfurilor, tehnologia capotei întinde întreaga încărcătură într-o pungă cu cinci fețe care este întinsă peste palet, apoi eliberată pentru a se contracta strâns. Această metodă oferă aderență superioară, rezistență la perforare și forță constantă pe toate fețele pachetului.
Operatorii de logistică care manipulează paleți grei sau cu formă neregulată se confruntă cu o provocare comună: asigurarea încărcăturilor fără a strivi marginile sau a permite deplasarea în timpul tranzitului. Învelișul standard eșuează adesea sub colțuri ascuțite sau vibrații dinamice ale drumului. Film extensibil pentru glugă elimină aceste puncte slabe. Aplicarea sa pre-întinsă și forța uniformă de recuperare mențin încărcăturile rigide în timp ce absorb șocurile. Observații recente pe teren în centrele de distribuție europene indică faptul că trecerea la folie extensibilă pentru mașină reduce cererile de daune legate de încărcare cu până la 41% în comparație cu sistemele convenționale de înfășurare rotativă.
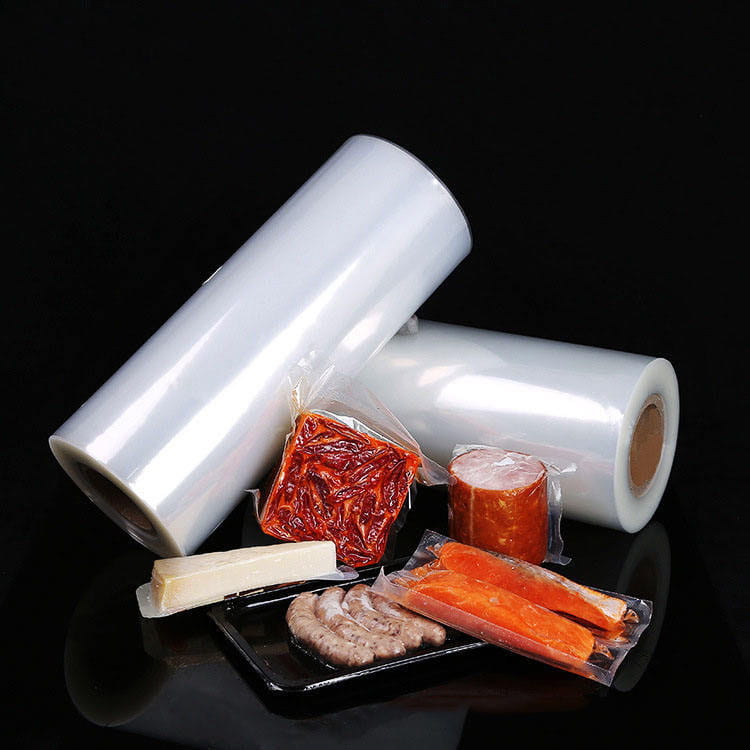
Figura 1: Hogară automată extensibilă care aplică film coextrudat pe o încărcătură grea de paleți.
2. În interiorul filmului coextrudat cu mai multe straturi: Inginerie pentru protecție extremă
Miezul oricărui avansat film pentru hooder constă în arhitectura sa de co-extrudare. În loc să folosească un singur amestec de polimeri, producătorii combină trei până la nouă straturi distincte într-o singură bulă sau linie de turnare. Fiecare strat îndeplinește o funcție specifică: straturi exterioare pentru rezistență la intemperii și stabilitate UV, straturi medii pentru rezistența mecanică și controlul propagării ruperii și straturi interioare (suprafața de contact) concepute pentru aderență controlată și proprietăți antistatice. Tabelul de mai jos prezintă zonele funcționale tipice dintr-o peliculă extensibilă coextrudată cu cinci straturi.
| Poziția stratului | Polimer primar | Funcția tastei | Grosimea tipică (%) |
|---|---|---|---|
| Exterior (sus) | Masterbatch UV LLDPE | Rezistență la intemperii/UV, protecție la abraziune | 15-20% |
| Sub-exterior | Metalocen LLDPE | Rezistență la inițiere la perforare, claritate optică | 15-20% |
| Miez | Amestec LDPE/mLLDPE | Recuperare elastică, reținere a forței, rigiditate | 30-40% |
| Sub-interior | Plastomer / VLDPE | Rezistența la propagarea lacrimilor, absorbția la impact | 15-20% |
| Interior (contact) | Rășină anti-blocare | Aderență controlată la încărcături de paleți, antistatic | 5-10% |
Această structură proiectată abordează direct punctele dureroase industriale. De exemplu, straturile catalizate de metalocen măresc dramatic rezistența la impact, permițând filmului să se întindă peste marginile ascuțite de metal fără perforare. Între timp, cel film de tranzit coextrudat menține forța de recuperare constantă chiar și la temperaturi de la -20°C la 50°C, o cerință critică pentru lanțurile de aprovizionare transcontinentale. În termeni practici, o peliculă extensibilă cu mai multe straturi de 120 de microni depășește adesea un înveliș suflat convențional de 200 de microni în ceea ce privește rezistența la perforare - o reducere de material cu 40% cu protecție îmbunătățită.
3. Șase avantaje de performanță ale filmului pentru capotă extensibilă pentru mașină
film extensibil pentru glugă sisteme — adesea integrate cu automate gluga stretch echipamente — oferă beneficii operaționale măsurabile. Mai jos sunt cele mai documentate îmbunătățiri de la conversia la ambalajele cu hotă extensibilă aplicate la mașină.
- Rigiditatea sarcinii fără efort pe margine: Deoarece filmul este întins înainte de aplicare, acesta aplică o forță radială uniformă, eliminând „efectul de talie” comun cu învelișul spiralat.
- Acoperire completă pe 5 fețe: Spre deosebire de folie elastică care lasă partea superioară expusă, filmul pentru capotă acoperă partea superioară și laterală, prevenind praful, umezeala și contaminarea.
- Rezistență superioară la rupere și perforare: Orientarea cu mai multe straturi și rășinile de înaltă rezistență rezistă la rupere chiar și atunci când sunt întinse peste colțurile proeminente ale cutiei.
- Tensiune constantă pe toate fețele paletului: Fără cădere de forță la baza paletului; sarcina rămâne stabilă de la primul până la ultimul mile.
- Consum redus de film (15–25%): Rate de preîntindere de până la 80% față de 30–50% tipice pentru ambalarea mașinii, reducând direct utilizarea materialului.
- Debit mai mare pe liniile automate: Timpii de ciclu pentru hooders stretch sunt adesea cu 25–35% mai rapid decât ambalajele cu inele rotative, în special pentru înălțimi mixte de paleți.
4. Logistica pentru sarcini grele: protejarea încărcăturilor supradimensionate și neregulate
Înveliș pentru paleți rezistent scenarii - cum ar fi blocuri de beton stivuite, saci industriali, piese auto sau baloti de material reciclat - necesită o rezistență mecanică extremă. Învelișurile tradiționale nu se conformează cu înălțimi variabile sau creează suficientă acoperire a foii de sus. film extensibil pentru mașină oferă o soluție distinctă: tubul de film este tras peste sarcină și apoi sigilat la căldură (sau pur și simplu întins) pentru a forma o acoperire etanșă, adaptată. Această metodă elimină necesitatea plăcilor de colț sau a foilor superioare separate.
Într-un test documentat cu un furnizor european de logistică care manipulează paleți chimici (saci de 25 kg, 2,2 m înălțime), trecerea la o hotă extensibilă coextrudată cu mai multe straturi de 150 de microni a redus daunele de tranzit cu 62% în comparație cu împachetarea manuală cu trei straturi. Mai mult, aceeași peliculă a permis depozitarea în aer liber timp de până la șase luni fără degradarea UV sau pătrunderea umezelii, datorită stabilizatorilor proiectați. Pentru industriile precum cimentul sau îngrășământul, în care contaminarea cu praf sau absorbția higroscopică strică calitatea produsului, carcasa completă oferită de folie de protectie a paletilor devine o cerință nenegociabilă.
- Înălțimi paleți mixte: Grăgalele elastice se adaptează automat la variațiile de înălțime fără recalibrarea senzorului.
- Proeminențe ascuțite: Straturile de film coextrudate alunecă peste margini și se contractă fără a se rupe.
- Amortizarea vibrațiilor: Memoria elastică a peliculei absoarbe șocurile rutiere, reducând fluajul sarcinii.
5. Analiză comparativă: film extensibil cu capotă vs. ambalaj extensibil convențional
La evaluare soluții de ambalare industrială , managerii de operațiuni se concentrează pe patru parametri: forța de reținere a încărcăturii, eficiența materialelor, timpul de funcționare al mașinii și ratele de deteriorare în timpul tranzitului. Următorul tabel compară folie extensibilă standard de 23 microni pentru mașină (pre-întinsă 250%) cu o peliculă extensibilă premium de 120 microni coextrudată (pre-întinsă 70%). Ambele numere reflectă setări industriale realiste.
| Proprietate | Wrap convențional stretch | Film extensibil coextrudat pentru capotă |
|---|---|---|
| Reținerea forței de izolare (după 24 de ore) | 48-55% din initial | 78-85% din initial |
| Rezistență la perforare (picătură de săgeți, g) | 130-180 g | 320-450 g |
| Protectie la sarcina superioara | Niciuna (necesită foaia de sus separată) | Acoperire integrată pe 5 fețe |
| Consumul tipic de material pe palet | 180-220 g | 140-170 g |
| Susceptibilitate la pre-întinderea gâtului în jos | Moderat spre ridicat | Foarte scăzut datorită coextrudării echilibrate |
| Adecvarea depozitării în aer liber | Slab (degradare UV în 3 luni) | Proiectat pentru 6-12 luni în aer liber |
Aceste cifre arată că, deși filmul pentru capotă are un cost inițial mai mare pe kilogram, costul total de proprietate scade de obicei din cauza daunelor mai mici, a greutății reduse a materialului și a vitezei mai mari ale liniei. Pentru o instalație care prelucrează 500 de paleți pe zi, economiile anuale numai în film depășesc adesea 45.000 EUR, fără a lua în calcul forța de muncă și reducerea daunelor.
6. Sustenabilitate și câștiguri din costul total de proprietate (TCO).
Lanțurile de aprovizionare moderne se confruntă cu presiune pentru a reduce utilizarea plasticului fără a compromite protecția. Filmele extensibile co-extrudate cu mai multe straturi pentru capotă realizează o depășire - folosind folii mai subțiri care depășesc împachetările convenționale mai groase. Datorită capacității lor ridicate de pre-întindere și rezistență la perforare, o peliculă pentru hotă de 100-120 microni poate înlocui folie elastică suflată de 200-250 microni. Acest lucru reduce direct consumul de plastic cu 30-45% pe palet. În plus, multe filme coextrudate sunt acum proiectate ca monomaterial (toate pe bază de PE), făcându-le complet reciclabile în fluxurile existente de LDPE - spre deosebire de unele folii laminate.
Dincolo de reducerea materialului, procesul de întindere a capotei mașinii consumă mai puțină energie per palet, deoarece pelicula este întinsă mecanic de brațele hooderului, necesitând un cuplu motor mai mic în comparație cu unitățile de pre-întindere rotative de mare viteză. Datele din logistica alimentelor și băuturilor indică faptul că conversia la hotă extensibilă reduce consumul de energie electrică pentru ambalarea paleților cu aproximativ 18-22% pe schimb. Atunci când este combinată cu încărcături de transport mai ușoare (greutate mai mică de plastic pe fiecare camion), amprenta de carbon se îmbunătățește și mai mult.
„Trecerea la ambalarea cu capotă extensibilă a redus consumul anual de plastic cu 38 de tone metrice, reducând în același timp pretențiile legate de vreme la aproape zero.” — Director de operațiuni, hub de distribuție central european.
7. Implementarea sistemelor Stretch Hooder: parametrii tehnici cheie
Pentru instalațiile care trec de la ambalarea convențională pentru paleți la ambalaj cu glugă elastică , mai mulți parametri trebuie să fie formați pentru a maximiza performanța.
7.1 Selectarea lățimii și ecartamentului filmului
Lățimea tubului capotei trebuie să se potrivească cu cea mai mare diagonală a paletului plus 10-15% surplomba. Lățimi comune: 1200 mm până la 2200 mm. Alegerea ecartamentului (80-200 microni) depinde de greutatea încărcăturii și de claritate. Sarcinile ușoare (sub 500 kg) pot folosi 80-100 microni, în timp ce aplicațiile grele (bobine de oțel, saci de agregat) necesită adesea 150-200 microni.
7.2 Parametrii de preîntindere și etanșare
Modern gluga stretch mașinile permit controlul independent al raportului de pre-întindere (40-85%) și al temperaturii de etanșare pentru filmele cu guss. Setarea ideală echilibrează lipirea filmului fără a se rupe. Pre-întinderea prea scăzută lasă o glugă liberă; riscuri prea mari randamentul mecanic. Majoritatea filmelor coextrudate pentru hotă au rezultate optime între 65% și 75% pre-întindere.
7.3 Integrarea liniei de producție
Grăgălașii în linie pot fi amplasate după paletizarea roboților sau pintenilor transportoare. Timpul de ciclu variază de obicei între 15 și 35 de secunde pe palet, în funcție de înălțimea încărcăturii și de ecartamentul filmului. Pentru liniile cu înălțimi mixte, este necesară detectarea înălțimii bazată pe senzor pentru a tăia filmul cu precizie - economisind încă 5-8% din material.
8. Întrebări frecvente (FAQ)
Î1: Care este diferența dintre filmul extensibil pentru hotă și folie extensibilă convențională?
Filmul extensibil pentru capotă este aplicat ca un tub cu cinci fețe care este întins peste palet și apoi se contractă pentru a închide etanș sarcina. Filmul extensibil convențional este înfășurat în spirală numai în jurul părților laterale, lăsând partea superioară la vedere. Capota extensibilă oferă o protecție mai bună împotriva intemperiilor, o forță mai uniformă și adesea utilizează mai puțin material pe palet.
Î2: Se poate folosi filmul extensibil pentru capotă pe toate tipurile de încărcături paletizate?
Da, funcționează pentru majoritatea încărcăturilor unitare, inclusiv pungi, cutii de carton, butoaie și forme neregulate. Cu toate acestea, încărcăturile cu o surplomă extremă (mai mult de 15 cm dincolo de marginea paletului) pot avea nevoie de dispozitive de protecție pentru margini sau o dimensiune mai largă a capotei. Produsele ușoare și pufoase necesită, de asemenea, setări atente de pre-întindere pentru a evita zdrobirea.
Î3: Filmul coextrudat cu mai multe straturi este reciclabil?
Majoritatea filmelor extensibile co-extrudate moderne pentru hotă sunt fabricate din formulări 100% polietilenă (PE), făcându-le reciclabile în fluxurile standard de reciclare LDPE. Verificați întotdeauna specificațiile furnizorului; unele filme proiectate cu bariere EVOH pot necesita reciclare specializată.
Î4: Ce raport de pre-întindere este optim pentru filmul pentru capotă extensibilă a mașinii?
Optimalul tipic variază de la 65% la 80%, în funcție de ecartamentul filmului și greutatea încărcăturii. Întinderea excesivă reduce forța de recuperare și riscă ruperea; întinderea insuficientă lasă gluga prea slăbită. Se recomandă efectuarea de probă cu sarcini reale pentru reglare fină.
Î5: Cum se descurcă ambalajul cu capota elastică pentru depozitarea în aer liber?
Filmele coextrudate pentru hotă pot încorpora stabilizatori UV și aditivi rezistenți la intemperii, permițând depozitarea în aer liber timp de șase până la douăsprezece luni. Carcasa completă previne umiditatea, praful și deteriorarea păsărilor, pe care împachetarea convențională nu le poate oferi fără prelate suplimentare.
Î6: Pot fi actualizate împachetații elastice existente pentru a avea glugi elastice?
In general nu. Glugii stretch folosesc un principiu mecanic complet diferit (întindere verticală și formare a glugă). Sunt mașini separate, deși există unele sisteme hibride. Majoritatea companiilor adaugă o linie de capotă elastică dedicată alături de ambalajele existente.