

1. Definirea tipurilor de pelicule din polietilenă: LDPE, LLDPE și HDPE
Foliile din polietilenă (PE) domină ambalajele flexibile datorită versatilității, rezistenței chimice și eficienței costurilor. Aplicațiile industriale se bazează pe trei subgrupe majore: film ldpe (polietilenă de joasă densitate), film lldpe (polietilenă liniară de joasă densitate) și film hdpe (polietilenă de înaltă densitate). Fiecare oferă proprietăți mecanice și optice distincte determinate de ramificarea lanțului polimeric și de cristalinitate. Înțelegerea acestor diferențe este fundamentală pentru producatori de folii de polietilena atunci când proiectați soluții pentru ambalarea alimentelor, capacele agricole sau căptușelile industriale rezistente.
LDPE se caracterizează prin flexibilitate ridicată, claritate și rezistență la impact. LLDPE oferă o rezistență superioară la tracțiune și rezistență la perforare datorită structurii sale liniare cu ramuri scurte. HDPE prezintă o cristalinitate ridicată, oferind rigiditate, performanță de barieră și rezistență chimică excelentă. Tabelul de mai jos rezumă parametrii tehnici cheie la care se face referire în mod obișnuit în liniile de film suflat și procesele de acoperire prin extrudare.
| Proprietate | Film LDPE | Film LLDPE | Film HDPE |
|---|---|---|---|
| Densitate (g/cm³) | 0,917 – 0,930 | 0,915 – 0,925 | 0,941 – 0,965 |
| Rezistența la tracțiune (MD, MPa) | 10 – 20 | 25 – 45 | 25 – 40 |
| Alungirea la rupere (%) | 400 – 650 | 500 – 800 | 200 – 500 |
| Rata de transmitere a vaporilor de apă (WVTR, g/(m²·zi)) | 6 – 15 | 5 – 12 | 2 – 6 |
| Claritate optică | Înalt | Mediu-Ridicat | Opac scăzut |
| Aplicații tipice | Film termocontractabil, ambalaje usoare, pungi | Înveliș elastic, saci de rezistență, căptușeli | Băcănii, genți pentru tricouri, cearșafuri industriale |
În producția modernă, amestecarea LDPE și LLDPE optimizează procesabilitatea, menținând în același timp duritatea. Pentru aplicații de înaltă rezistență, film hdpe manufacturers folosiți adesea coextrudarea filmului turnat sau suflat pentru a combina rigiditatea HDPE cu straturile de etanșare. Aceste profiluri de proprietăți influențează direct proiectarea matriței, eficiența răcirii și tensiunea înfășurării rolă de folie de polietilenă linii de producție.
2. Extrudarea filmului suflat: Tehnologia de bază pentru filme tubulare
Extrudarea filmului suflat rămâne cea mai răspândită tehnică de producție film ldpe , film lldpe , și structuri coextrudate cu mai multe straturi. În acest proces, polimerul topit este forțat în sus printr-o matriță inelară, umflat de aerul intern pentru a forma o bule, răcit de un inel de aer și prăbușit în formă plată. rolă de folie de polietilenă stoc. Variabilele cheie de control includ raportul de explozie (BUR), înălțimea liniei de îngheț (FLH) și viteza de decolare, care determină în mod colectiv orientarea mecanică a filmului și profilul de grosime.
Datele industriale indică faptul că BUR între 2:1 și 4:1 oferă proprietăți de tracțiune echilibrate în direcția MD/TD. Modern linii de film suflate încorporează controlul automat al profilului, IBC (răcire cu bule internă) și dozare gravimetrică pentru a menține variația manometrului sub ±5%. O linie tipică pentru role de polietilenă industrială poate produce 250–500 kg/h pentru HDPE monostrat, în timp ce liniile multistrat (3, 5 sau 7 straturi) îmbunătățesc bariera prin integrarea straturilor PA sau EVOH. Schema de mai jos ilustrează componentele esențiale ale unui sistem de extrudare a filmului suflat.
Avansat linii de film suflate acum integrați monitorizarea în timp real a grosimii prin senzori capacitivi și încălzire automată a șuruburilor, permițând folie de polietilenă personalizată producție cu toleranțe strânse (±5–8%). Aceste upgrade-uri tehnice sunt cruciale pentru role de polietilenă industrială care necesită o lățime plană constantă și un deșeu redus de material.
3. Coextruziune avansată: Inginerie PA/PE Film și PA/PP Film Structuri
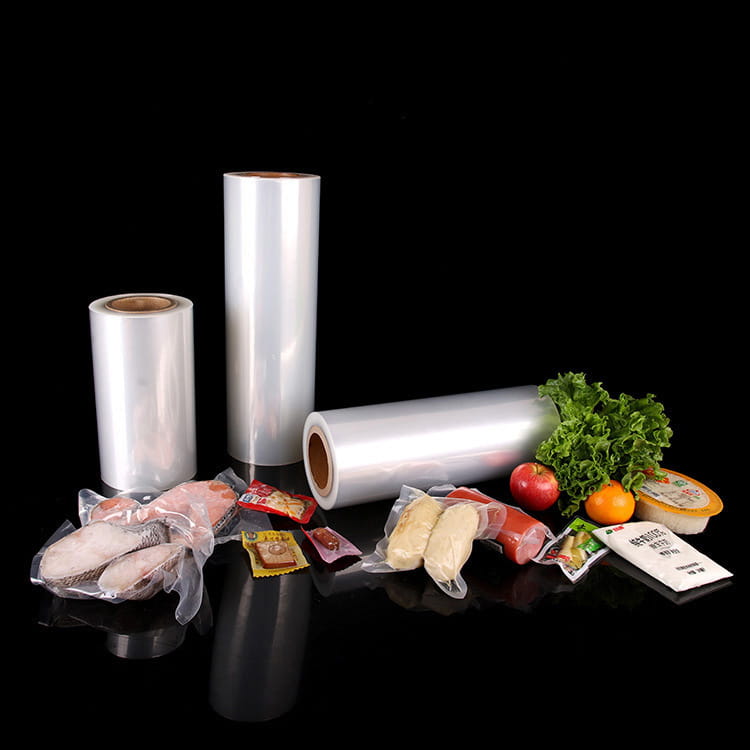
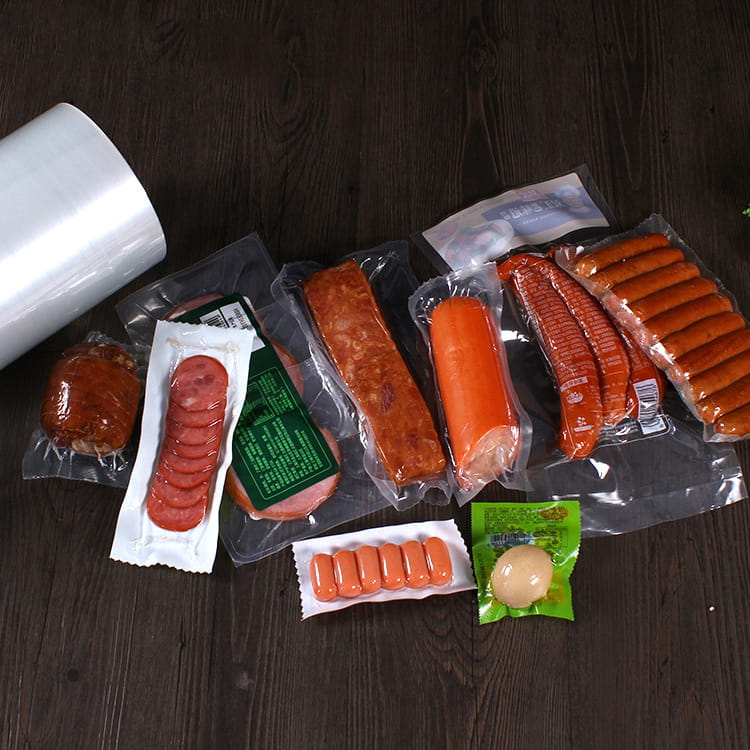
Pentru aplicațiile de barieră solicitante - cum ar fi ambalarea în vid, ambalarea în atmosferă modificată (MAP) și izolarea chimică - foliile PE cu un singur strat sunt insuficiente. Inginerii se bazează pe coextrudarea multistrat care combină poliamidă (PA) cu poliolefine. În special, pa/pe film şi film pa/pp reprezintă structuri avansate de inginerie care unesc bariera de oxigen (stratul PA) cu etanșare și rezistență la umiditate (straturi PE sau PP). Astfel de filme oferă rate de transmisie a oxigenului (OTR) de până la 2–8 cm³/(m²·zi·atm) la 23°C și 50% RH, comparativ cu >2000 cm³ pentru PE stşiard.
Într-o configurație tipică de coextruziune cu 5 straturi (PA/tie/PE/tie/PA sau PA/PE simetrică), miezul PA contribuie la rezistența la perforare, reținerea aromei și rezistența mecanică. Pentru aplicații de termoformare, film pa/pp oferă o rezistență mai mare la căldură (punct de topire >160°C) în comparație cu structurile pe bază de PE, făcându-l ideal pentru pungi de retortă sau ambalaje cu umplere la cald. Datele din studiile industriale arată că filmul PA/PE coextrudat reduce rata de defectare a ambalajului cu 40% în segmentele de alimente congelate datorită rezistenței sporite la flex-crack.
Avantajele cheie ale coextrudării PA/PE și PA/PP
- Îmbunătățirea barierei de oxigen cu până la 98% față de PE monostrat.
- Termoformabilitate excelentă pentru tăvi de tragere adâncă (raport de tragere ≥6 mm).
- Rezistență chimică sporită împotriva uleiurilor, grăsimilor și solvenților.
- Compatibilitate cu liniile de formare-umplere-sigilare de mare viteză.
Conducător producatori de folii de polietilena adoptați linii de suflare sau turnare multistrat cu rășini dedicate cu strat de legătură pentru a asigura aderența interstratului > 4 N/15 mm. Rezultatul este durabil rolă de folie de polietilenă stoc care îndeplinește reglementările riguroase privind contactul cu alimentele și standardele industriale precum EN 13678.
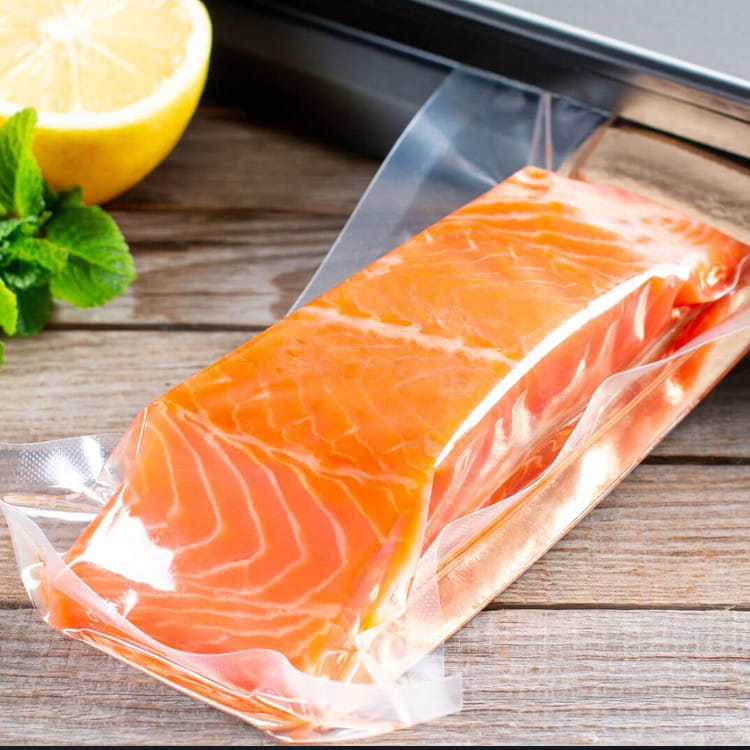
Figura: Producția de rulouri de polietilenă cu mai multe straturi — exemplu de coextruziune industrială pentru pelicule de barieră.
4. Parametri tehnici pentru folii de polietilene personalizate și role industriale
Fabricarea folie de polietilenă personalizată şi role de polietilenă industrială necesită un control precis asupra lățimii, grosimii, diametrului miezului și proprietăților mecanice. Tipic rolă de folie de polietilenă dimensiunile variază de la 500 mm la 3000 mm în lățime, cu diametre exterioare role de până la 1000 mm (diametru interior miez 76 mm sau 152 mm). Pentru acoperiri industriale de rezistență sau bariere de vapori de construcție, foliile HDPE cu grosimea de 100–300 µm sunt fabricate cu stabilizatori UV și tratamente de suprafață anti-alunecare.
Un parametru esențial în extrudarea filmului suflat pentru folie personalizată este lățimea plată, care se corelează direct cu circumferința bulelor și tensiunea bobinatorului. În plus, următorul tabel prezintă specificațiile tipice pentru film lldpe şi film ldpe role industriale:
| Parametru | Folie LDPE personalizată | Role industriale LLDPE | Rulouri HDPE pentru utilizare grea |
|---|---|---|---|
| Interval de grosime (µm) | 25 – 250 | 40 – 200 | 80 – 350 |
| Lățimea maximă a rolului (mm) | 2800 | 3000 | 2500 |
| Rezistenta la tractiune (MD, MPa) | 15–22 | 35–50 | 28–45 |
| Rezistența la impact (picătură de săgeți, g) | 150–350 | 350–800 | 200–500 |
| Opțiuni aditive | Alunecare, antiblocare, UV | Antistatic, alunecare | UV, negru de fum |
Pentru folie de polietilenă personalizată , producătorii ajustează designul șurubului extruderului (șuruburi de barieră cu secțiuni de amestecare) și decalajul matriței (0,8–2,5 mm) pentru a menține uniformitatea grosimii. Bobinatoarele de mare viteză cu control al tensiunii în buclă închisă elimină telescoparea și asigură duritatea constantă a rolei, esențială pentru procesele de conversie din aval, cum ar fi fabricarea pungilor sau laminarea.
5. Aplicații cheie care folosesc rulourile de film de polietilenă în toate industriile
Adaptabilitatea film ldpe , film lldpe şi coextruded structures translates into a wide spectrum of applications. Each market demands specific mechanical, optical, and barrier profiles:
- Ambalarea alimentelor: Folii contractabile pe bază de LDPE pentru tăvi pentru păsări de curte, hotă elastică LLDPE pentru ambalarea paleților și pa/pe film pentru conservarea brânzei sau a cărnii (prelungind perioada de valabilitate de la 7 la 21 de zile).
- Filme agricole: LDPE stabilizat la UV pentru acoperiri de sere (durata de viata 12–24 luni) si folii extensibile pentru siloz folosind multistrat LLDPE/tie/EVOH pentru a reduce intrarea oxigenului cu 90%.
- Saci industriali grei: Filme HDPE/LLDPE coextrudate cu grosimea de 120–180 µm, atingând rezistență la sarcină superioră > 400 N pentru materiale de construcție sau pulberi chimice.
- Medical și igienă: Filme respirabile produse prin adăugarea de materiale de umplutură cu carbonat de calciu în PE, apoi întinderea pentru a crea micropori; folosit în draperii chirurgicale și huse de protecție.
Analizele de piață arată că cererea globală pentru role de polietilenă industrială crește cu 4,2% anual, determinată de ambalarea și automatizarea comerțului electronic. Producători de folii de polietilenă investiți în linii de film suflat cu transporturi oscilante pentru a reduce benzile de măsurare, garantând o calitate a rolei care îndeplinește standardele ASTM D2103.
6. Controlul calității și selecția materialelor pentru producătorii de filme
Producție constantă de înaltă performanță rolă de folie de polietilenă inventarul se bazează pe protocoale riguroase de calitate. Producători de folii de polietilenă utilizați teste de laborator pentru indicele de curgere a topiturii (MFI), numărul de gel și proprietățile optice. Pentru linii de film suflate , sistemele de monitorizare online urmăresc grosimea prin senzori capacitivi sau beta, oferind feedback în buclă închisă matriței automate. Testarea la tracțiune conform ASTM D882 este obligatorie pentru comenzile personalizate care necesită o alungire specifică (de exemplu, >600% pentru folie extensibilă).
Selecția materialului implică alegerea dintre Ziegler-Natta sau LLDPE catalizat cu metalocen - acesta din urmă oferind o distribuție mai îngustă a greutății moleculare și o claritate sporită. Pentru înaltă performanță folie de polietilenă personalizată , proporțiile de recuperare trebuie controlate (<20% resturi post-industriale) pentru a evita gelurile de degradare. În plus, fixarea electrostatică și tratamentul corona (38–44 dyne/cm) asigură imprimabilitatea și rezistența aderării la laminare. Tabelul de mai jos prezintă testele comune de calitate și criteriile de acceptare:
| Parametrul de testare | Metoda | Specificație tipică (LDPE/LLDPE) |
|---|---|---|
| Variația grosimii | ASTM D374 | ±5% din nominal |
| Rezistenta la tractiune (MD) | ASTM D882 | >20 MPa (LDPE), >35 MPa (LLDPE) |
| lacrimă Elmendorf (MD) | ASTM D1922 | 150 – 400 g |
| COF (de la film la film) | ASTM D1894 | 0,2 – 0,4 |
Avansat manufacturers also perform dynamic mechanical analysis (DMA) to evaluate film modulus at varying temperatures, ensuring role de polietilenă industrială funcționează în medii de depozitare la rece (−20°C) sau cu căldură ridicată (60°C).
Întrebări frecvente (FAQ)
Î1: Care este principala diferență dintre filmul LDPE și filmul LLDPE în extrudare?
LDPE are o rezistență mai mare la topire și este mai ușor de prelucrat linii de film suflate , oferind o mai bună claritate și luciu. LLDPE oferă o rezistență superioară la tracțiune, la perforare și la rupere, dar necesită o putere mai mare a motorului datorită vâscozității sale mai mari. Amestecuri de LDPE/LLDPE sunt comune pentru a echilibra procesabilitatea cu duritatea mecanică.
Î2: Cum se compară filmul PA/PE cu filmul PA/PP pentru ambalarea alimentelor?
pa/pe film oferă o etanșare excelentă și o barieră la umezeală la costuri reduse, potrivite pentru aplicații la rece/înghețat. film pa/pp rezista la temperaturi mai ridicate (retorta pana la 121°C) si ofera rezistenta chimica superioara, ideala pentru mancaruri gata preparate si ambalaje la cald.
Î3: Folia de polietilenă personalizată poate fi reciclată după utilizare industrială?
Da, majoritatea rolelor industriale din polietilenă sunt reciclabile prin fluxuri de reciclare mecanică. Cu toate acestea, coextruziile cu mai multe materiale (PA/PE) necesită separare sau compatibilizatori. Mulți producători oferă programe de preluare a deșeurilor post-industriale pentru a produce peleți reciclați pentru straturi care nu vin în contact cu alimentele.
Î4: Care sunt intervalele tipice de grosime pentru filmul HDPE în aplicații grele?
Pentru construction vapor barriers and geomembranes, HDPE film thickness ranges from 150 µm to 500 µm. For grocery sacks or merchandise bags, thickness is typically 10–30 µm. Producători de filme HDPE modifică adesea densitatea cu aditivi pentru a obține o rigiditate specifică și rezistență la rupere.
Î5: Cum pot asigura o uniformitate constantă a gabaritului în rola mea de folie de polietilenă?
Mențineți temperatura de topire constantă, utilizați controlul automat al șuruburilor matriței cu scanarea grosimii și optimizați fluxul de aer de răcire în jurul bulei. Modern linii de film suflate echipat cu IBC (răcire internă cu bule) poate reduce variația gabaritului la ±3–5%.